Новини

Ръководство за идентифициране на повърхностни дефекти на студено валцована рулона: От класифициране на дефекти до преценка за приемане

Студено валцувани намотки NatureSteelсе използват широко в индустриите за домакински уреди, автомобили и щамповане на хардуер. Основната разлика от горещо валцуваните рулони се крие в повърхността на листа: горещо валцуваните ленти имат мащаб, грапави повърхности и големи толеранси на размерите; студено валцуваните ленти се подлагат на многоходово валцоване при стайна температура, осигурявайки чисти, гладки повърхности и точни размери.


Повърхностните дефекти представляват критична опасност за студено валцуваните рулони. Следи от ролка, драскотини, жълтеникави петна, блокиране на намотка и други дефекти могат да доведат до отхвърляне на части за щамповане и кратери на боята в леки случаи или до отхвърляне на цялата партида в тежки случаи. Някои дефекти остават латентни при доставката и се появяват само по време на щамповането, като лесно предизвикват спорове за отговорност.


Този документ помага на потребителите да идентифицират дефекти, да проследят съответните производствени процеси, да преценят качеството спрямо стандартите и да въведат превантивен контрол от производствените линии до опаковането на морския транспорт. Той служи като ориентир за персонала по доставките, инспекторите по качеството и съответните инженери.


I. Защо качеството на повърхността директно определя вашия добив при щамповане


Качеството на повърхността не е само естетическа грижа; въздействието му се разпространява по цялата производствена верига.


Първи етап: Щамповане. Решетки (вътрешни включвания, изложени на повърхността) действат като начални точки за напукване при щамповане. Крайните микропукнатини се разпространяват в счупвания по време на дълбоко изтегляне. Вълнообразните листове с лоша плоскост причиняват нестабилно позициониране вътре в матриците и водят до размери на детайлите извън допустимите отклонения.


Втори етап: Покритие и галванопластика. Остатъчното масло причинява кратери от боята и дупчици при електрофореза. Следите от преобръщане и драскотините се увеличават във видими петна след галванично покритие. Оксидният нюанс (жълтеникави петна) директно влошава адхезията за емайлиране и цветно покритие.


Трети етап: Следпродажбено обслужване. За критични за външния вид компоненти, като панели за домакински уреди и вътрешни панели за автомобили, повърхностните дефекти директно водят до оплаквания във външния вид на крайния продукт. На този етап загубите се простират отвъд една партида листове до разходите за готов продукт и графици за доставка.


Следователно в индустрията преобладава консенсусът: класът и дебелината на стоманата определят долната граница на производителност за студено валцувани рулони, докато качеството на повърхността определя горната граница за готовите продукти. Ясното уточняване на класовете на повърхността по време на пускането на поръчката е много по-рентабилно от споровете постфактум.

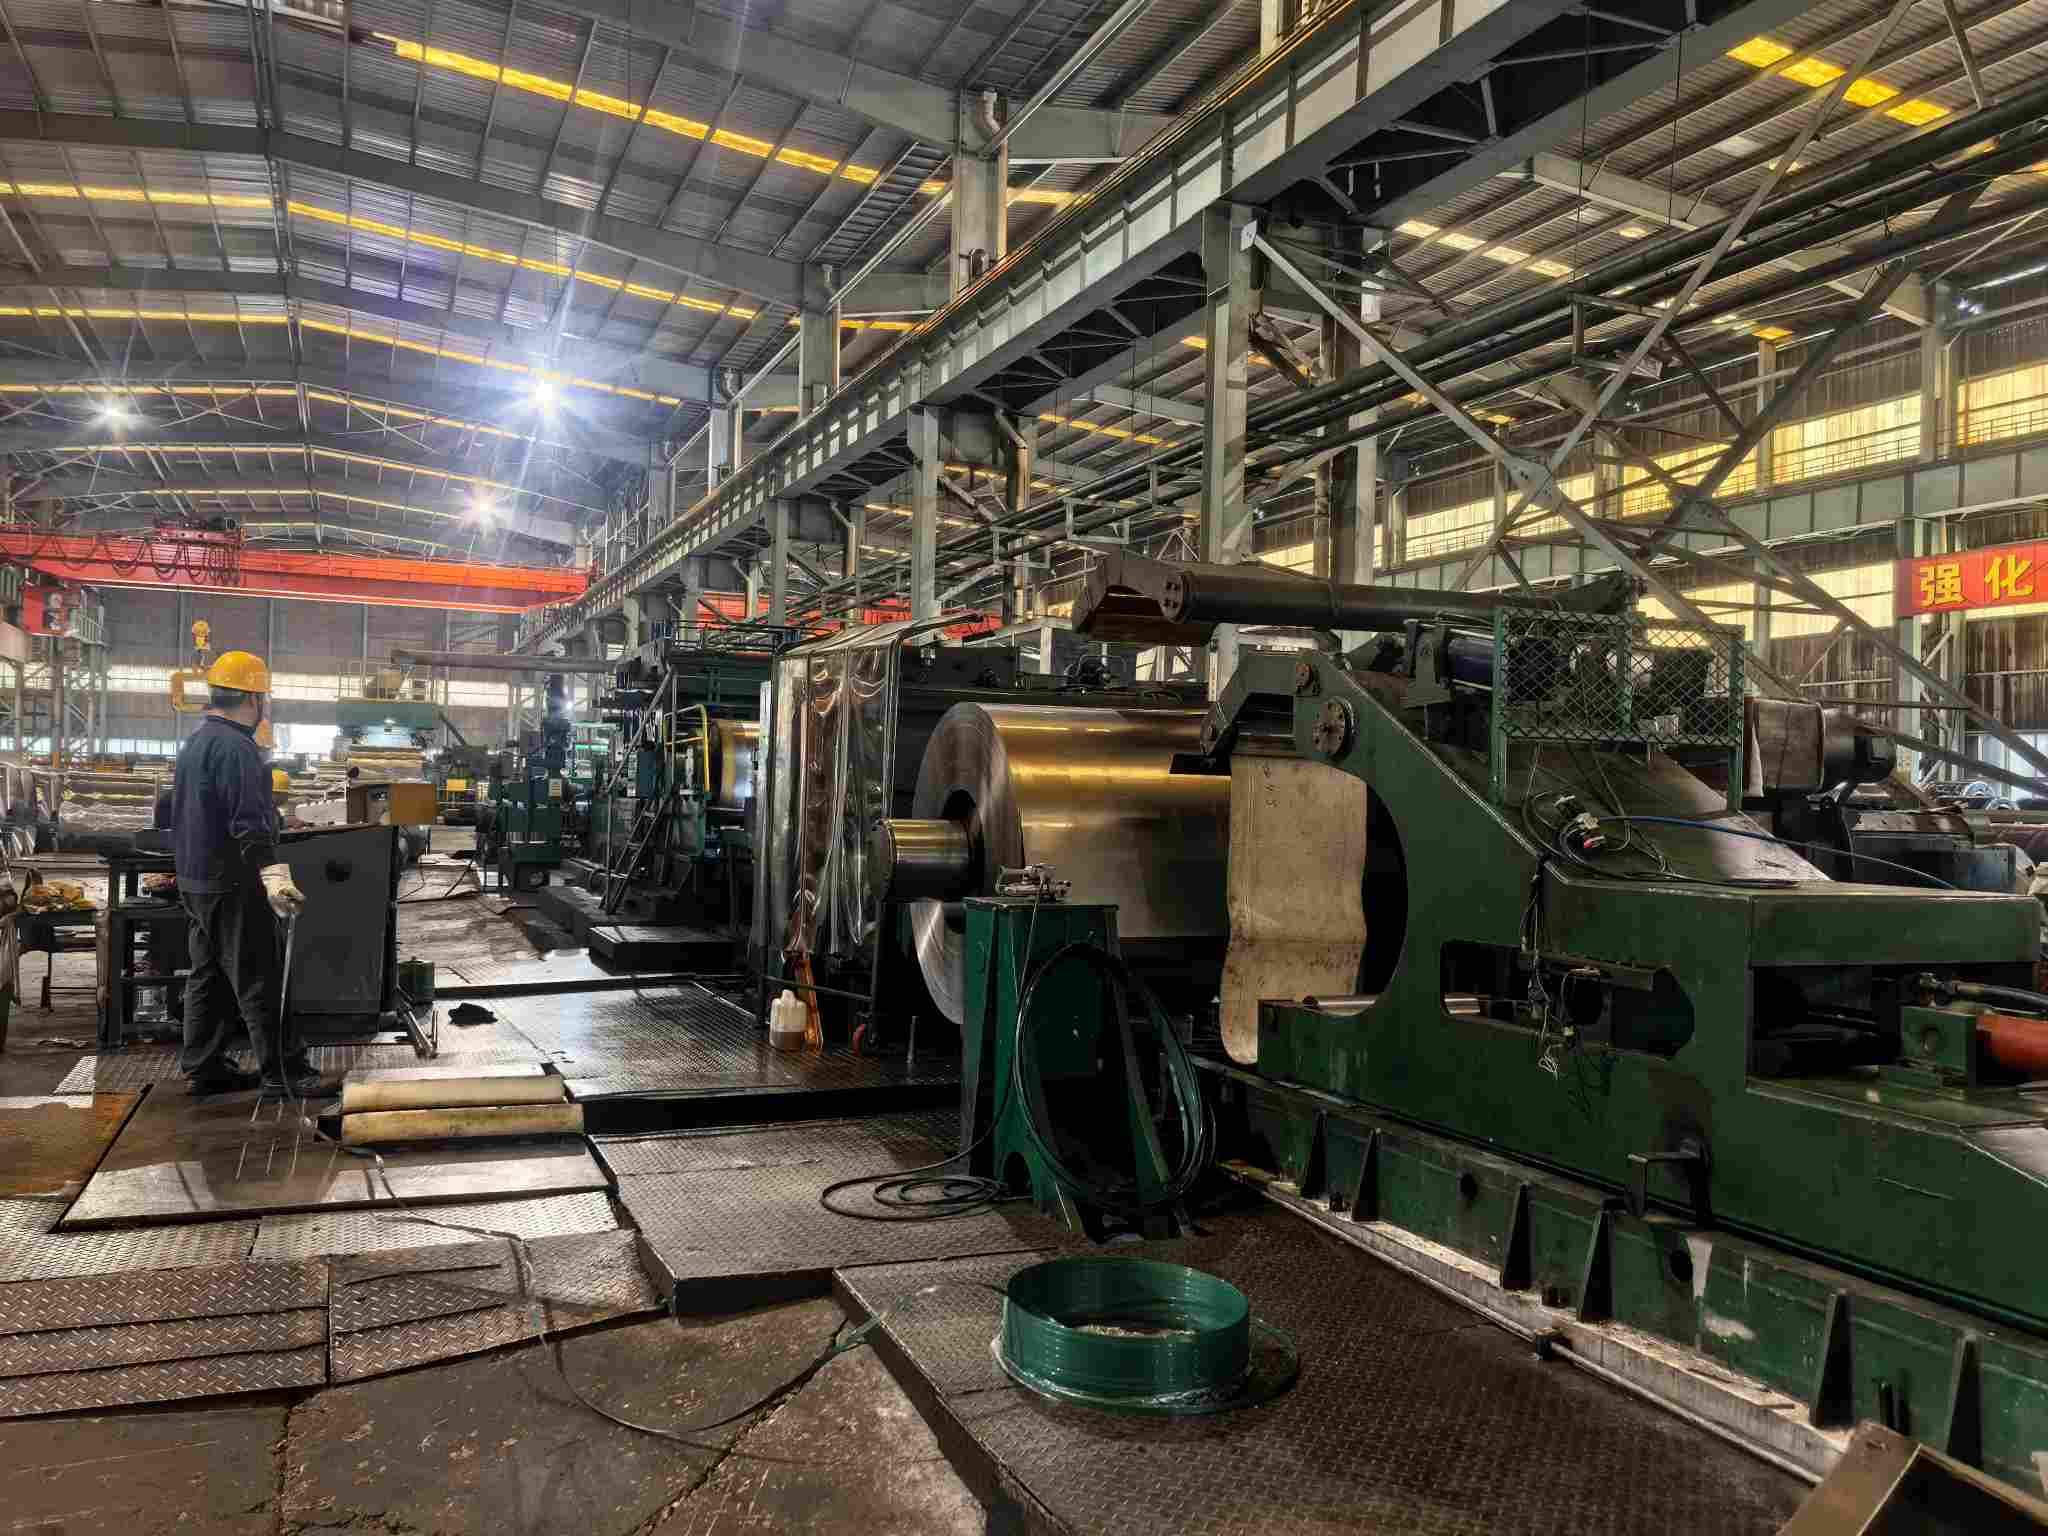
Cold rolling mill workshop

II. Обща класификация на повърхностните дефекти за студено валцувани рулони


Дефектите са групирани по производствения етап, в който възникват: дефекти, въведени в процеса на валцоване, дефекти, въведени в процесите на отгряване и ецване, и дефекти, въведени по време на съхранение и транспортиране. Тази класификация позволява директно проследяване до отговорни процеси при наблюдение на дефект.


Всеки дефект е описан в унифициран формат: Характеристики на външния вид → Причини → Въздействия надолу по веригата → Референтни критерии за приемане.


2.1 Дефекти, въведени в процеса на валцуване


Напукване на ръбове


  •  Външен вид: Непрекъснати или периодични пукнатини по краищата на стоманени листове или ленти, вариращи от незначителни, подобни на бръснечи, до назъбени, зейнали фрактури в тежки случаи.
  •  Причини: Металът на ръба претърпява триаксиално напрежение по време на валцуване и надвишава границите на пластичност на материала. Често срещаните допринасящи фактори включват входящи дефекти по ръба, налеп на натъпкан ръб, неправилно разпределение на намаляването на прохода и прекомерно напрежение при търкаляне.
  •  Въздействия: Пукнатини се разпространяват по време на рязане; счупванията започват от ръбовете по време на щамповане, което прави дълбоко изтеглените части директно негодни за употреба.
  •  Преценка: Пукнатините се определят като вредни за обслужването дефекти съгласно стандартите и не се допускат. Малки неравности по ръбовете могат да бъдат условно приети, ако са напълно отстранени след нарязване.


Вълнообразност / катарама


  •  Външен вид: Неравни повърхности на листа, показващи вълнообразни профили или изкривяване на ръба/средната област при условия на свободно състояние.
  •  Причини: Неправилна настройка на короната на ролката, неравномерна температура на ролката, предизвикваща "термична корона", голямо входящо отклонение на напречната дебелина и променливо напрежение при валцоване.
  •  Въздействия: отклонение при подаване на автоматизирани линии за щамповане. Ако вълнообразността произхожда от дефекти на системата с форма на плоча, остатъчното напрежение причинява пружиниране дори след изравняване.
  •  Преценка: Допустимите отклонения на плоскост са изрично посочени в стандартите. Незначителните вълни могат да бъдат отстранени чрез изравняване; несъответстващите части, чиято вълнообразност остава извън допустимото ниво след нивелиране, се считат за несъответстващи.


Знаци на ролка


  •  Външен вид: Периодични вдлъбнатини върху повърхностите на листа, с разстояние, съответстващо на обиколката на ролката. Тази функция отличава следите от преобръщане от драскотините.
  •  Причини: Вдлъбнатини по повърхностите на ролките или полепнали чужди вещества (отломки от котлен камък, маслена утайка), които пренасят отпечатъци от натиск върху повърхностите на листа.
  •  Въздействия: Директни повреди във външния вид на части от козметичен клас; концентрация на напрежение при вдлъбнатини по време на щамповане.
  •  Преценка: Подлежи на определени степени на повърхността. Незначителни следи от преобръщане са разрешени за клас FB според националните стандарти. За клас FC страната с по-добро качество не трябва да има визуално очевидни дефекти. Явни периодични следи от преобръщане с осезаема дълбочина се считат за несъответстващи за клас FC/FD.


Драскотини


  •  Външен вид: Непериодични, насочени линейни белези с осезаемо влачене при докосване с ръка.
  •  Причини: Твърди чужди вещества, полепнали по ролкови маси, водещи плочи или водещи ролки; приплъзване между слоевете, предизвикано от нестабилно напрежение при навиване.
  •  Въздействия: Драскотини, надвишаващи определена дълбочина, стават начални места за напукване при щамповане и причиняват отхвърляне на части, ориентирани към външния вид.
  •  Преценка: Критериите са в съответствие с тези за следите от преобръщане, приложени според клаузите за качество на повърхността. Обичайна практика в индустрията: незначителни драскотини с дълбочина, която не надвишава половината от толеранса на дебелината, могат да бъдат договорени, предмет на договорни споразумения.


#### Отклонение на дебелината по лентата


  •  Външен вид: Едва се вижда с невъоръжено око, проявява се като неравномерна дебелина в различни позиции на един лист.
  •  Причини: Забавена реакция на системите за автоматичен контрол на измервателния уред (AGC), входящи колебания на дебелината и отклонения в настройките на силата на търкаляне.
  •  Въздействия: Неравномерна дебелина на стените на щампованите части; колебанията в дебелината влошават стабилността при подаване и формоване на автоматизираните производствени линии.
  •  Преценка: Измерено чрез уреди за измерване на дебелина спрямо стандартни таблици за толеранс на дебелината. Забележка: таблиците с толеранси са сегментирани по номинална дебелина и ширина, вместо да приемат универсална единична стойност.


ленти


  •  Външен вид: Удължени сребристо-ярки или тъмни ивици с различна дължина, появяващи се най-вече в главите, опашките на намотките или локални зони.
  •  Причини: Неметалните включвания в стоманата (напр. двуалуминиев оксид) се удължават по време на валцуване и в крайна сметка се излагат върху повърхностите.
  •  Въздействия: Основен източник на иницииране на напукване по време на дълбоко изтегляне. Далеч по-опасни от обикновените драскотини, цепките представляват повърхностни прояви на вътрешни дефекти на материала.
  •  Преценка: Включванията се класифицират като вредни дефекти съгласно стандартите и не се допускат. Местните отрязъци обикновено показват металургични проблеми и проблеми с непрекъснатото леене и обикновено се считат за несъответстващи.


 2.2 Дефекти, въведени в процесите на отгряване и ецване


#### Жълтеникаво оцветяване / оксиден оттенък


  •  Външен вид: Локално жълтеникаво-кафяво обезцветяване по повърхностите на листовете; разлика в цвета на цялата намотка в тежки случаи.
  •  Причини: Карбонизация на остатъчно масло след отгряване; неадекватен контрол на точката на оросяване на защитните атмосфери на пещта (смеси от водород/азот-водород), което води до леко окисление.
  •  Въздействия: Силно увреждане на адхезията за емайлиране, цветно покритие и боядисване; разликата в цвета директно дисквалифицира частите с клас на външен вид.
  •  Преценка: Малък оксиден нюанс е разрешен за клас FB. Степен FC/FD налага изисквания за цветова разлика и адхезия; събитие води до несъответствие. Правилно работещите пещи за светло отгряване с водородна защита не трябва да произвеждат видими жълтеникави петна.


Блокиране на бобината


  •  Външен вид: Локална междупластова адхезия, предотвратяваща размотаване; разкъсани или лепкави следи остават върху повърхностите на листовете, където залепналите слоеве са разделени.
  •  Причини: Прекомерна температура на отгряване, голямо напрежение на навиване, локализирано концентрирано налягане от лоша форма на плочата; изключително гладките повърхности допълнително влошават залепването.
  •  Въздействия: Големи непрекъснати повърхностни площи се правят дефектни в зоните на сцепление-разкъсване.
  •  Преценка: Повредата от сцепление-разкъсване представлява изявен несъответстващ дефект. Този проблем с класическия процес на отгряване обикновено се дължи на неправилни настройки на параметрите на отгряване.


Ямки за препичане


  •  Външен вид: Мътни повърхности на листа, покрити с плътни фини вдлъбнатини и показващи грубо усещане на допир.
  •  Причини: Прекалено висока температура на киселинната баня, неправилна концентрация на киселина или продължително време на потапяне в секциите за ецване, което води до свръхкорозия на железния субстрат.
  •  Въздействия: Превишената грапавост на повърхността влошава адхезията на покритието; намаляване на дебелината на материала в тежки случаи.
  •  Преценка: Могат да бъдат разрешени незначителни вдлъбнатини за по-ниски степени на повърхност без увреждане на формообразуването. Ямите са забранени за клас FC/FD.


Lüders Lines / Stretcher Strain


  •  Външен вид: Вълнообразни лентови маркировки, появяващи се върху щампованите повърхности на компонентите.
  •  Забележка: Това е по-скоро свойство на материала, отколкото дефект. Стоманите с ниско съдържание на въглерод като DC01 и SPCC имат плато на провлачване и неравномерната деформация по време на щамповане генерира линии на Lüders. Стоманодобивните мелници елиминират платата на добива чрез валцоване чрез повърхностно валцуване с малко намаление.
  •  Ключов момент: Ефективността на Skin-pass намалява с времето на съхранение. Естественото стареене отново въвежда плата на добива. Стандартите определят гаранционни периоди: EN 10130 гарантира липса на линии Lüders в рамките на шест месеца след скин-пас за DC05; DC06/DC07 носят неограничени гаранции. GB/T 5213 разграничава периодите според степента на повърхността: приблизително три месеца за повърхности с висок клас (FC/FD) и приблизително шест месеца за общи степени (вижте оригиналните стандарти и договори за точните стойности).
  •  Преценка: линиите на Lüders, произтичащи от съхранение при прекомерно стареене, обикновено не се класифицират като качествени дефекти. Купувачите трябва да определят периоди на съхранение и практики за инвентаризация „първо влязло, първо излязло“ при пускане на поръчката.


Маслени остатъци


  •  Външен вид: Неравномерни маслени филми върху повърхностите на листа, представящи се като ивици или петна от натрупване на масло.
  •  Причини: Недостатъчна производителност на секциите за електролитно обезмасляване или неконтролирано нанасяне на масло след валцоване на кожата.
  •  Въздействия: кратери от боя и дупки от електрофореза; прекомерните маслени филми компрометират ефективността на заваряването.
  •  Преценка: Стандартите обикновено определят продукти, доставяни с масло с маслени филми, които могат да бъдат отстранени чрез алкално почистване. Несъответствието се прилага, когато неравномерното остатъчно масло причинява неизправности на процеса надолу по веригата.


2.3 Дефекти, въведени по време на съхранение и транспортиране (зона на спорове с висока отговорност)


Водна петна от ръжда


  •  Външен вид: Светло-жълти до тъмно-кафяви петна от ръжда, започващи най-вече от повърхностите на листа или ръбовете; често се наблюдава при превоз на товари по море.
  •  Причини: Кондензирана влага от изпотяване на контейнера поради разликите в температурата и влажността, пръскане с морска сол; голи бобини без неръждаема опаковка или повредена опаковка.
  •  Въздействия: Поява на мехури по ръждясали зони; понижаване на пълна намотка в тежки случаи.
  •  Преценка: Един от най-податливите на спорове дефекти. Отговорността се определя от три фактора: ① Цвят на ръждата: свежата ръжда изглежда ярко жълта/оранжево-червена; остарялата ръжда става тъмнокафява или дори черна. ② Цялост на опаковката: условия на хартия против ръжда, пластмасови филми и протектори за ръбове. ③ График: сравнение между датите на производство/нанасяне на масло и датите на пристигане спрямо стандартните периоди на валидност против ръжда (националните стандарти определят шестмесечна валидност без ръжда от производството за намотки, доставени с масло, при нормални условия на съхранение-транспорт). Ако възникне корозия с непокътната опаковка в рамките на валидността срещу ръжда, отговорността е на доставчиците. Повредена опаковка или съхранение с изтекъл срок на съхранение налагат отговорност на купувачите.


Боравене с вдлъбнатини


  •  Външен вид: Локални вдлъбнатини или натъртвания от удар, концентрирани най-вече върху външните обвивки на бобината и контактните точки на повдигача.
  •  Причини: Неправилно повдигане, притискане на купчина и неадекватно закрепване по време на транспортиране.
  •  Преценка: Локалните вдлъбнатини по външната обвивка могат да бъдат условно приети след отстраняване на засегнатите обвивки без функционално увреждане. Широко разпространените вдлъбнатини правят бобините несъответстващи.


Телескопична / свободна намотка


  •  Външен вид: Неправилно подравнени краища на бобината, образуващи телескопичен стъпаловиден профил; разхлабени ремъци за завързване.
  •  Причини: Неправилно подравняване по време на навиване, неправилно опъване и отпускане на лентата при транспортиране.
  •  Въздействия: Надраскване на листа и отклонение при подаване по време на развиване; опасности за безопасността на склада.
  •  Преценка: Неправилно подравнени краища извън допустимите граници представляват несъответствие. Разхлабените ленти трябва да бъдат опънати отново в складовете.


2.4 Таблица с дефекти за бърза справка


Дефект Отговорен процес Типични причини Разрешено за FB клас Разрешено за клас FC/FD
Напукване на ръбове Валцуващ / входящ материал Прекомерно напрежение на ръба Не е разрешено Не е разрешено
вълнообразност Търкаляне Неправилен венец на ролка / напрежение Не е позволено, ако е извън толерантността Не е позволено, ако е извън толерантността
Знаци на ролка Търкаляне Повреда на повърхността на ролката / чуждо тяло Непълнолетни разрешени Не е разрешено
Драскотини Валцоване/нарязване Чужди предмети по ролкови пътеки Непълнолетни разрешени Не е разрешено
Отклонение на дебелината по протежение на лентата Търкаляне AGC контролно отклонение Не е позволено, ако е извън толерантността Не е позволено, ако е извън толерантността
ленти Производство на стомана / непрекъснато леене Включвания Не е разрешено Не е разрешено
Жълтеникаво оцветяване Отгряване Остатъчно масло / лоша атмосфера Непълнолетни разрешени Не е разрешено
Блокиране на бобината Отгряване Неподходяща температура/опън Не е разрешено Не е разрешено
Ямки за препичане ецване Извънконтролно ецване Непълнолетни разрешени Не е разрешено
Линии на Людерс Материална собственост Плато на добива / стареене Не е дефект, подлежи на ограничения за срок на съхранение Не е дефект, с по-кратки допустими периоди на съхранение
Маслени остатъци Обезмасляване / преминаване през кожата Неадекватно обезмасляване Не е разрешено Не е разрешено
Водна петна от ръжда Съхранение и транспортиране Влага / повредена опаковка Не е разрешено (изключения за изтекла валидност на антикорозионната защита)

Не е разрешено


III. Инспекция на място: Практически методи за изпитване и 10-минутен контролен списък за приемане


3.1 Четири техники за инспекция на място


Визуална проверка на страничната светлина. Най-критичната техника за проверка на повърхността. Развивайте листове метър по метър при странична светлина с нисък ъгъл в рамките на 45 градуса. Вълнообразност, следи от преобръщане и слаби драскотини стават изпъкнали при странична светлина, докато много дефекти остават невидими при директно предно осветление – често срещано сляпо петно ​​за приемащите страни. Дайте приоритет на 50-милиметровата зона на ръба, където често се появяват пукнатини по ръбовете и неравности.


Тактилна оценка. Плъзнете ноктите през текстурите на повърхността: следите от преобръщане предизвикват периодично плъзгане; драскотините предизвикват непрекъснато влачене. Пръчките показват тактилни характеристики, близки до обикновените драскотини; идентификацията изисква комбиниране на местоположението (най-вече в главите / опашките на намотките) и последващо щамповане.


Инструментално измерване. Използвайте преносими измервателни уреди за дебелина, за да вземете проби от дебелината в главата, средата и опашката на намотката за проверки на вариациите в дебелината. Използвайте изправящи ръбове плюс щуп за измерване на деформацията. Когато е възможно, измерете стойностите на грапавостта Ra чрез тестери за грапавост (грапавостта представлява основен индикатор за степени на повърхността, като процедурите за изпитване са посочени в стандартите). Точките за вземане на проби за измерване на дебелината трябва да покриват цялата ширина на лентата, а не само централната зона.


Проверка на опаковката и марката. Първо проверете целостта на антикорозионната опаковка и четливостта на транспортните маркировки при отваряне на контейнера (номер на рулони, клас стомана, размери, клас на повърхността, тегло, дата на производство). Подозирайте повърхностни дефекти, причинени от транспортиране, за повреда на опаковката.


3.2 10-минутен контролен списък за приемане за приемащите страни


1. Проверете опаковката: Проверете целостта на антикорозионната хартия/фолио, протекторите на ръбовете, лентите за свързване и стоманената обшивка; потърсете следи от излагане на вода.

2. Проверете маркировките: Потвърдете, че номерът на бобината, марката стомана, размерите, степента на повърхността и датата на производство съответстват на поръчките за покупка и сертификатите за изпитване на мелница (MTC).

3. Проверка със странична светлина на пълно покритие: Разгледайте повърхностите на листа метър по метър при странична светлина от 45 градуса, като се фокусирате върху 50-милиметровите ръбови зони.

4. Произволно тактилно вземане на проби: Плъзнете ноктите на три произволни места, за да различите следи от преобръщане, драскотини и трески.

5. Проверка на място на дебелината: Направете измервания в главата, средата на намотката и опашката на намотката и запишете вариацията на дебелината по дължината на лентата.

6. Измерване на изкривяването: Измерете изкривяването в свободно състояние на един метър листов сегмент.

7. Документиране и вземане на проби: Снимайте дефектните зони с препратки към мащаба и запазете 300-милиметрови дефектни сегменти от проби като доказателство за оценка на отговорността.

8. Оценяване на кръстосана препратка: Сравнете наблюденията с клаузите за повърхностен клас в Глава IV и направете заключения: Приемане / Условно приемане / Отхвърляне.


IV. Мерките за контрол на източниците на NatureSteel срещу повърхностни дефекти


Предишните раздели обхващат идентификация на дефекти за обработка след възникване. Тази глава описва фабричните превантивни контроли. Повърхностните дефекти по същество са вкоренени в процеса проблеми. Идентифицирането на дефекти се пада на потребителите надолу по веригата, докато предотвратяването на дефекти принадлежи на производствените линии.


Секция за байцване: петстепенно ецване плюс електролитно обезмасляване. Пълното отстраняване на нагара е предпоставка за чисти студено валцувани повърхности. Прекомерното ецване генерира костилки; недостатъчно мариновани листа пресовани в мащаб. Електролитното обезмасляване намалява рисковете от остатъчно масло, пряко свързани с жълтеникави петна и кратери от боя.


Валцова секция: шестстепенна реверсивна мелница с цифрови системи за управление. Контролът на формата на плочата със затворен контур и прецизното разпределение на намаляването на прохода формират контролите на сърцевината за вълнообразност, напукване на ръбовете и отклонение на надлъжната дебелина. Системите за цифрово управление на Siemens и ABB осигуряват допустими отклонения на дебелината до ±0,03 mm, отговаряйки на специалния клас на точност съгласно EN 10131. Минималната дебелина на валцуването достига 0,15 mm. Повърхностите на ролките се подлагат на планирани проверки за откриване на повреди по повърхността на ролките и чужди вещества преди прехвърляне на отпечатъка върху листове. Следите от ролките са дефекти, които лесно се отстраняват чрез рутинни проверки на ролките.


Секция за отгряване: Ярко водородно отгряване. Богатите на водород защитни атмосфери предотвратяват окисляването на повърхността и жълтото обезцветяване, елиминирайки оксидния нюанс при източника. Температурите на отгряване и напрежението при навиване са сегментирани според теглото на намотката и формата на плочата, за да се избегне блокиране на намотката.


Секция Skin-Pass: Контролирано удължение, вариращо от 0,5% до 1,5%. Валцоването на повърхностен проход в рамките на този диапазон елиминира плата за провлачване и подобрява формата на плочата. Недостатъчното удължаване на кожния проход не успява да потисне линиите на Lüders; прекомерното удължаване влошава формата на плочата и намалява грапавостта на повърхността. Балансирането на тези параметри представлява основно изискване за процеса на преминаване на кожата.


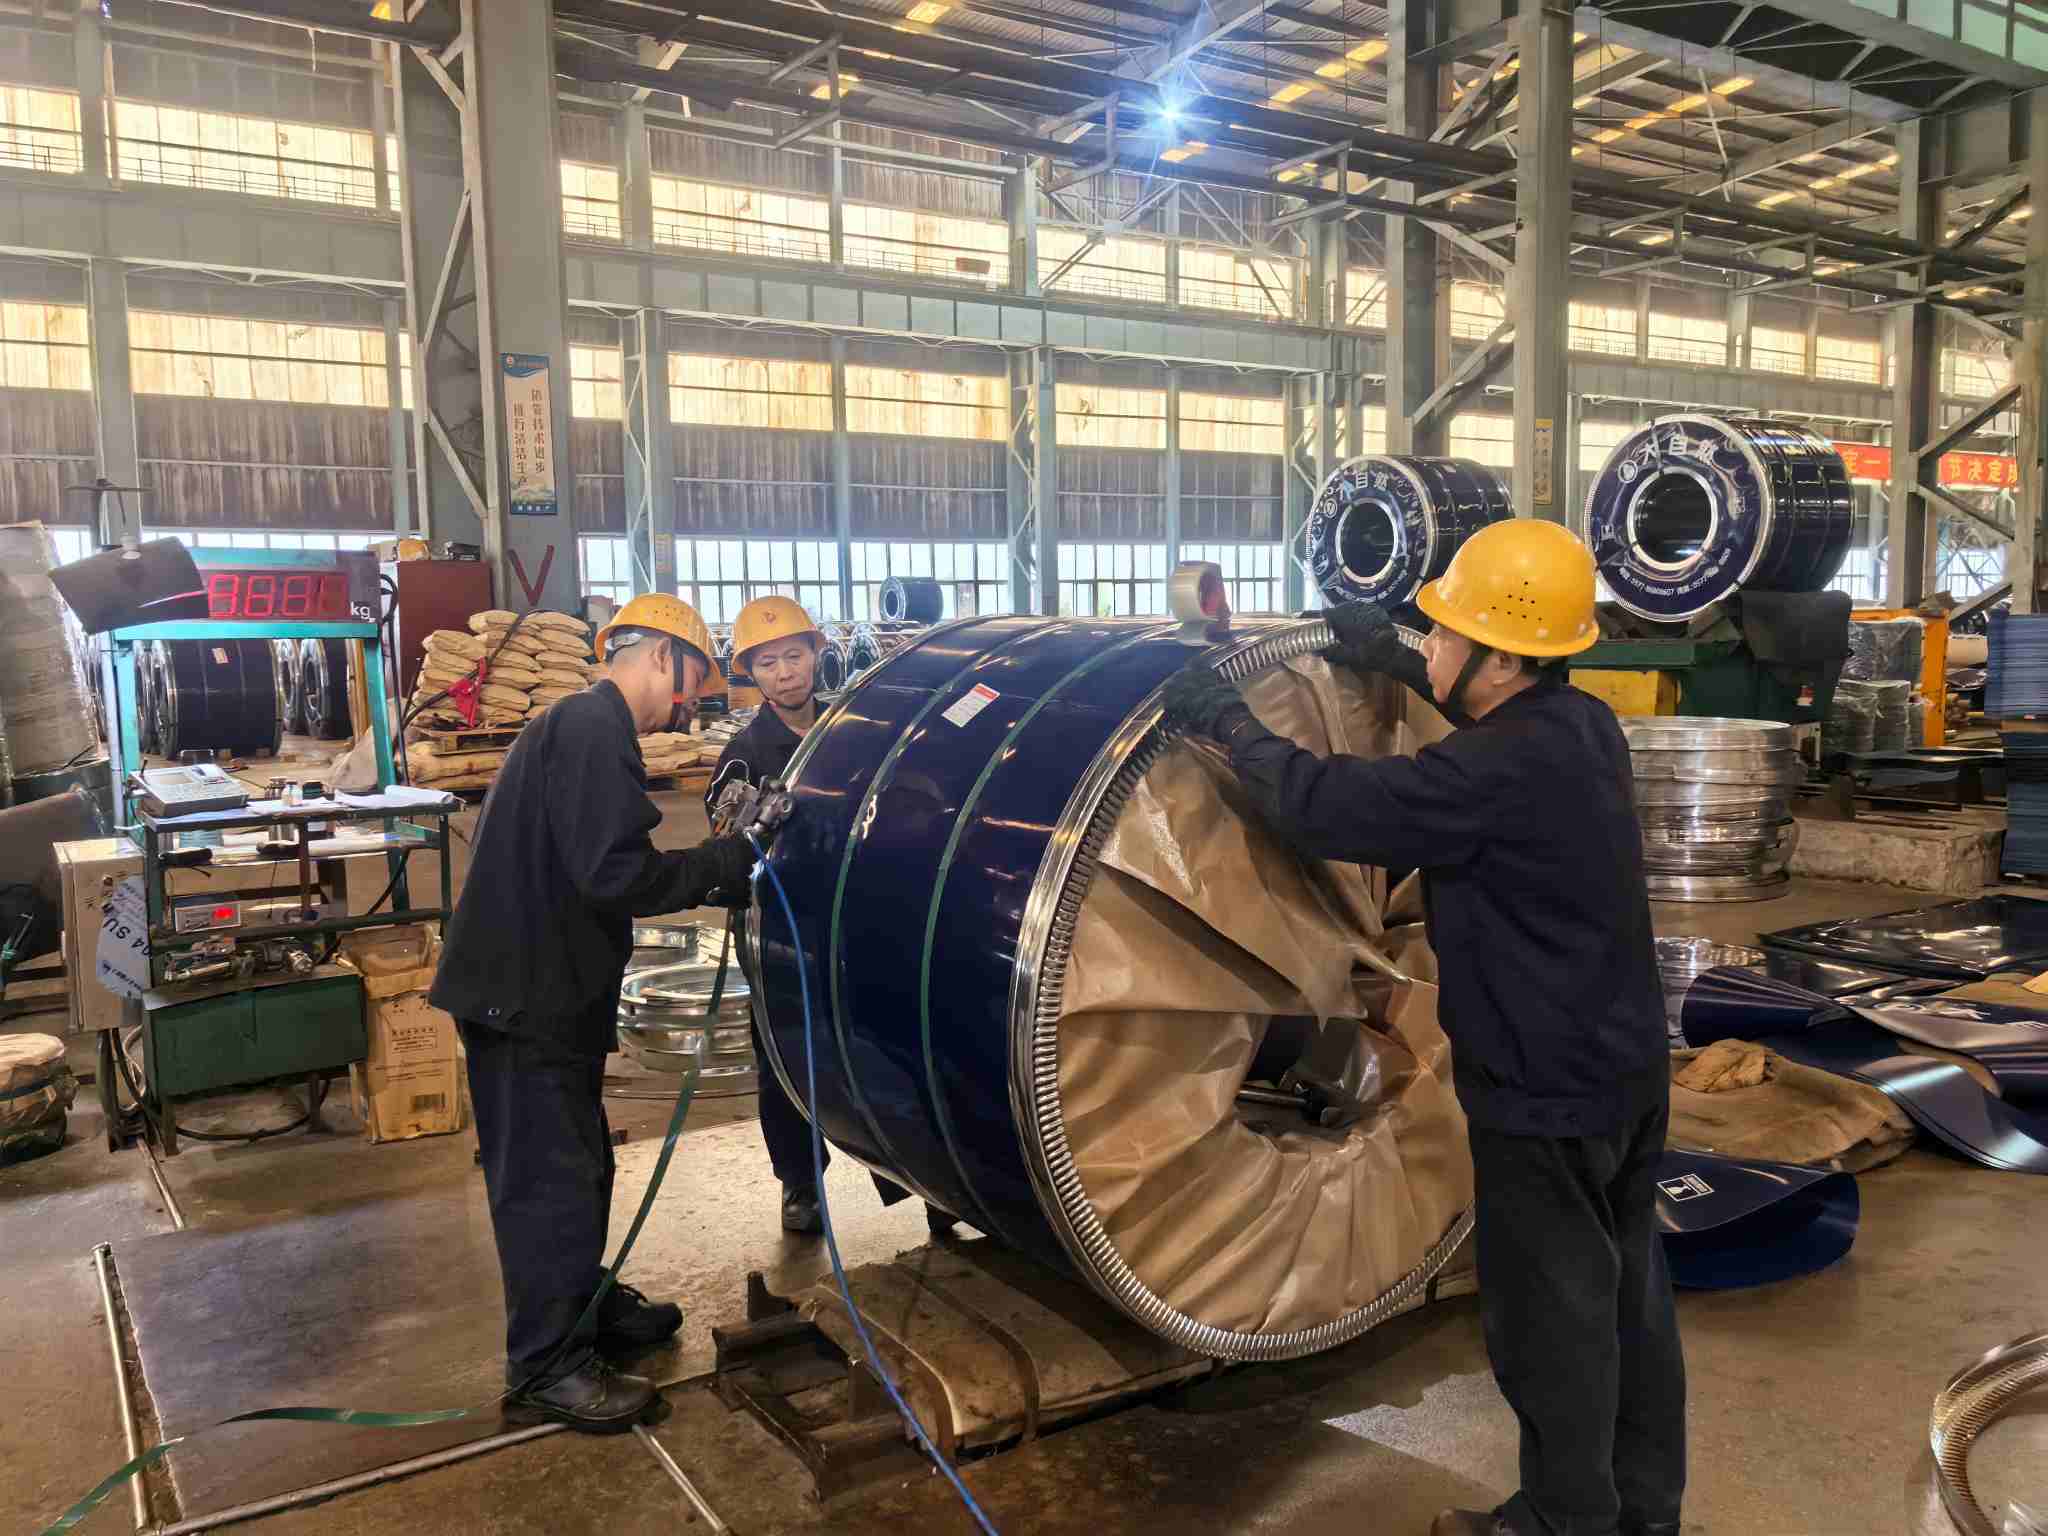
Секция за довършителни работи и опаковане: опаковане без нарязване и ориентирано към морския транспорт. Операциите по разрязване контролират височината на бора, за да предотвратят надраскване по ръбовете. Завършените намотки са обвити с VCI летливи филми за инхибитор на корозия, снабдени с протектори на ръбовете, закрепени със стоманени ленти и влагоустойчиви, обработени за морски транспорт с висока соленост и висока влажност. Повечето спорове при пристигане в пристанището относно ръжда от водни петна могат да бъдат избегнати чрез здрава опаковка.


Инспекционна секция: Тристепенни инспекционни врати. Проверка на входящата горещо валцована рулона; инспекция в процеса след байцване, отгряване и валцоване; инспекция преди изпращане, комбинираща вземане на повърхностни проби и измерване на размерите. Пробните сегменти и записите от тестовете се запазват за всяка партида, а сертификатите за изпитване на мелницата (MTC) придружават доставките. Всеки инцидент с качеството може да бъде проследен до специфични процеси и производствени времеви прозорци, предоставяйки надеждни доказателства за оценка на отговорността.


Накратко: повърхностните дефекти не се „откриват чрез проверка“. Те са или „произведени“, или „предотвратени“. Инспекцията потвърждава ефективността на процеса, вместо да действа като последна предпазна мрежа.

NatureSteel Coil Packing Process

Заключение


Идентификацията на повърхностни дефекти на студено валцувани бобини разчита на комбинация от познания за процеса, стандарти и опит на място. Този документ събира множество типове дефекти, контролни списъци за приемане и рамки за оценка на отговорността за справка по време на инспекции. NatureSteel притежава обширни експертни познания в студено валцоване и прилага пълен контрол върху качеството на повърхността. Опаковката против ръжда VCI стабилизира условията на намотките по време на транспортиране по море. За спецификации за клас стомана (напр. DC01, SPCC), консултация за клас повърхност или заявки за оферти, моля, не се колебайте дасвържете се с нас.


Свързани новини
Оставете ми съобщение
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми